
レーザーカットのタブとスロット接合:はめ合わせ、カーフ、接着
タブとスロットの接合は、カットしたスロットの幅が実際の合板の厚みとほぼ同じときにぴったり合います。スロットはふつう呼び寸法の厚みで描かれ、レーザーがカーフ分(一般に0.1〜0.25 mm)広げ、実際の3 mm合板は2.7〜3.2 mmのことが多いので、まず同じシートからテストスロットを1つ切りましょう。ゆるい接合は接着剤かプラスのカーフオフセットで、きつい接合は軽い研磨かマイナスのオフセットで直します。
部品をすべて切り、ハニカムからはがして、最初の壁を底板に差し込む。するとそのまま抜け落ちる。あるいは逆に、タブがスロットの上に乗ったまま入らず、木づちを探し始める。タブとスロットで組むレーザーカットの箱の成否は、0.数ミリで決まります。その0.数ミリがどこから来るのかがわかれば、よいはめ合わせは運任せではなくなります。
このガイドでは、タブとスロットの接合のしくみ、同じデータがあるシートには合って次のシートには合わない理由、箱1つを救う2分間のテスト、ゆるすぎる・きつすぎる接合の救い方を解説します。カーフが初めてなら、まずカーフとは何かを読んでください。
タブとスロットの接合のしくみ
タブは、ある部品から突き出た舌のような部分です。スロットは、それが組み合わさる部品にある長方形の穴、または縁の切り欠きです。ここが要点です。タブの厚みは合板そのものなので、合板とまったく同じ厚みです。つまり大切なのは、カットしたスロットの幅とシートの実際の厚みの関係だけです。
タブの長さはそれほど重要ではありません。私たちのオーガナイザーデータでは、タブの長さは20 mmで、スロットは20.4 mmで描かれていて、両端に0.2 mmずつ遊びがあるので位置が合わせやすくなっています。スロットの幅は呼び寸法の厚みで描かれています。3 mmデータなら3.0 mm、4 mmデータなら4.0 mm、というように6 mmまで。残る2つの数字はあなた次第です。シートの実際の厚みと、レーザーが焼き取る量です。
合板の厚みがばらつく理由
ラベルの「3 mm」は名前であって、測定値ではありません。合板は薄い単板を何枚も接着したもので、各層、接着剤、最後の研磨がそれぞれ小さな誤差を加えます。湿気でシートは少し膨らみ、同じ仕入れ先の次のロットはまた違うこともあります。
| 販売時の表示 | 呼び寸法 | 実際によくある厚み | メモ |
|---|---|---|---|
| 3 mmバーチ合板 | 3.0 mm | 約2.7〜3.1 mm | ロットとブランドで変わる |
| 1/8インチ合板 | 3.175 mm | 約2.5〜3.2 mm | 3 mmに近いが、測ること |
| 4 mm合板 | 4.0 mm | 約3.7〜4.1 mm | あまり一般的でない。毎回の納品で確認 |
| 6 mm合板 | 6.0 mm | たいてい6 mmに近い | 1枚の中でもばらつくことがある |
| 1/4インチ合板 | 6.35 mm | 5.5〜6.0 mmのことが多い | 1/4インチちょうどはまれ |
これらは一般的なばらつきで、保証ではありません。詳しくは1/8インチと3 mmのガイドをご覧ください。ノギスで縁から離れた4〜5か所を測り、結果を鉛筆でシートの角に書いておきましょう。
カーフ:スロットが描いたより広くなる理由
レーザービームには幅があります。スロットでは両側でカーフの半分ずつを取り除くので、カットしたスロットは描いた線よりカーフ1本分広くなります。タブも長さがカーフ1本分短くなりますが、長手方向の遊びが少し増えるだけなので、害はありません。
3.0 mmで描いたスロットを、カーフ0.15 mmで切ると、幅は約3.15 mmになります。それが何を意味するかを示します。
| 合板の実測値 | スロットのすき間 | 感触 | 対処 |
|---|---|---|---|
| 2.80 mm | 約0.35 mm | ガタつき、抜け落ちる | 接着剤、またはプラスのカーフオフセット |
| 2.95 mm | 約0.20 mm | すっと入り、すっと抜ける | 外側の角を接着 |
| 3.05 mm | 約0.10 mm | 手でしっかり押して入る | 何もしない。ここがベスト |
| 3.15 mm | 約0 mm | かなりの力が必要 | タブの面を軽く研磨 |
| 3.25 mm | 約−0.10 mm | 入らず、表板が割れることも | マイナスのカーフオフセットか薄いシート |
バーチ合板では、木が少し縮むので、すき間の合計が約0.05〜0.1 mmだと、しっかりした押し込みのはまりに感じられることが多いです。合板、レーザー、ピントでこれは変わるので、表は地図として使い、答えはテストスロットで出しましょう。正確な数字の求め方はカーフの測り方で説明しています。
テストスロット:シート1枚を救う2分間
- 実際に箱を切るシートを測ります。
- その測定値にいちばん近いバージョンのデータを選びます。
- 同じシートの端材から小さなテストピースを切ります。仕切り1枚とそれが差し込まれる小さな部品か、0.1 mm刻みで描いた数本のスロット(たとえば2.9、3.0、3.1、3.2 mm)を並べた細片です。
- 同じシートの細片を各スロットに押し込みます。正解は、親指でしっかり押して入り、振っても抜けないものです。
- 呼び寸法の幅で描いたスロットが正解なら、データをそのままカットします。そうでなければ、その差を下で説明するカーフオフセットとして適用します。
Pro tip: テストは先月の束ではなく、これから切るシートの端材で行いましょう。同じパックの2枚でも0.1 mm違うことがあり、それは上の表のはまりの段階1つ分にあたります。
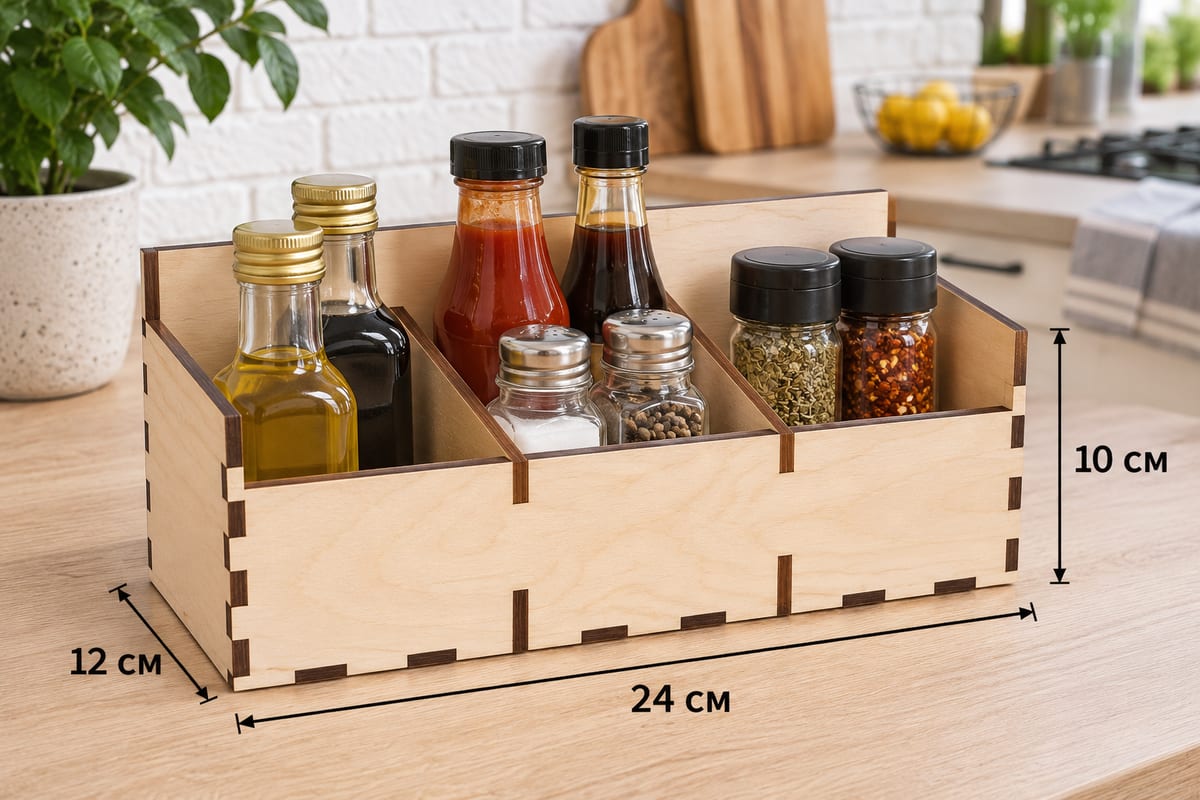 調味料キャディ(3区画)外寸(幅 × 奥行 × 高さ) 240 × 120 × 100 mm (9.45 × 4.72 × 3.94 in)パーツ数 7目安時間・10 Wダイオード(3 mm) 13 分 56 秒目安時間・40 W CO2(3 mm) 5 分 48 秒SVG · DXF →
7部品で、キッチンセットでいちばん小さな箱。3 mmなら10 Wダイオードで約14分です。大きな格子にシートを丸ごと使う前に、自分の合板とレーザーの挙動を安く学べます。
ゆるい接合ときつい接合の直し方
| 症状 | 考えられる原因 | この箱の直し方 | 次のカットでの直し方 |
|---|---|---|---|
| タブが抜け落ちる | スロットが合板より広い | 接合に木工用接着剤、または紙のスペーサー | すき間の約半分のプラスのカーフオフセット |
| タブが入らない | スロットが合板より狭い | 平らな当て木でタブの面を研磨 | マイナスのカーフオフセット |
| シートの一方の端では合い、もう一方では合わない | シートの厚みがばらつく | 厚い部分を研磨 | 数か所を測り、1つの箱は1枚のシートから |
| 表板が割れる | 接合がきつく、強くたたき込んだ | 割れを接着してクランプ | スロットを0.05〜0.1 mm広げる |
| 箱がぐらつく、直角が出ない | どこもスロットがゆるい | 平らな面の上で接着し、テープで直角に固定 | カットの前にはまりをきつくする |
| はまっていたのに、今は引っかかる | 仕上げでスロットが膨らんだ | スロットの中の塗膜を削り取る | 仕上げの前に仮組みする |
LightBurnでは、各レイヤーのカット設定にカーフオフセットの値があります。プラスの値は穴を小さく、部品をわずかに大きくするので、ゆるいはまりがきつくなります。マイナスの値はその逆です。0.02〜0.05 mmずつ小さく変え、変えるたびにテストスロットを切りましょう。ほかのソフトにも、名前は違っても同様のオフセット機能があります。
よくある失敗: きつい接合を直すためにデータ全体を拡大縮小すること。300 mmの壁を2%拡大すると6 mm長くなりますが、3 mmのスロットは0.06 mmしか広がらず、3 mmのタブの深さはもうシートと合わないので、角が飛び出します。はまりはカーフオフセットで直し、倍率は100%のままにしましょう。詳しくはレーザーデータを正しく拡大縮小する方法をご覧ください。
接着する?しない?
私たちのオーガナイザーの箱は、接着剤なしで組み上がるように設計されています。壁は底板と互いにかみ合い、仕切りは最後にスロットに落とし込みます。接着剤を加えるかどうかは、箱の使い方次第です。
- 接着しない: あとで動かしたいかもしれない仕切り、スライド蓋、合板のピンで回る蓋。動く接合に接着剤をつけると、永久に固まってしまいます。
- 外側の角に木工用接着剤(酢酸ビニル): カトラリートレー、オイルスタンド、満杯の状態で持ち上げる箱。細く1本で十分です。角をマスキングテープで30分ほど押さえ、完全な強度になるまで1日ほど(またはボトルの表示どおり)置きましょう。
- 瞬間接着剤: ゆるいタブ1つの応急処置用で、箱全体には向きません。直角を整える前に固まってしまうからです。
はみ出した接着剤はすぐに湿った布で拭き取りましょう。表面で乾いた接着剤はてかてか光り、あとから塗る仕上げをはじくので、白っぽいまだらになって見えます。箱をキッチンで使うなら、食品に安全な仕上げのガイドで説明しているとおり、接着が先、仕上げが後です。
Pro tip: 各角に貼るマスキングテープは、薄い合板の壁をクランプより上手に押さえ、表面をへこませることもありません。
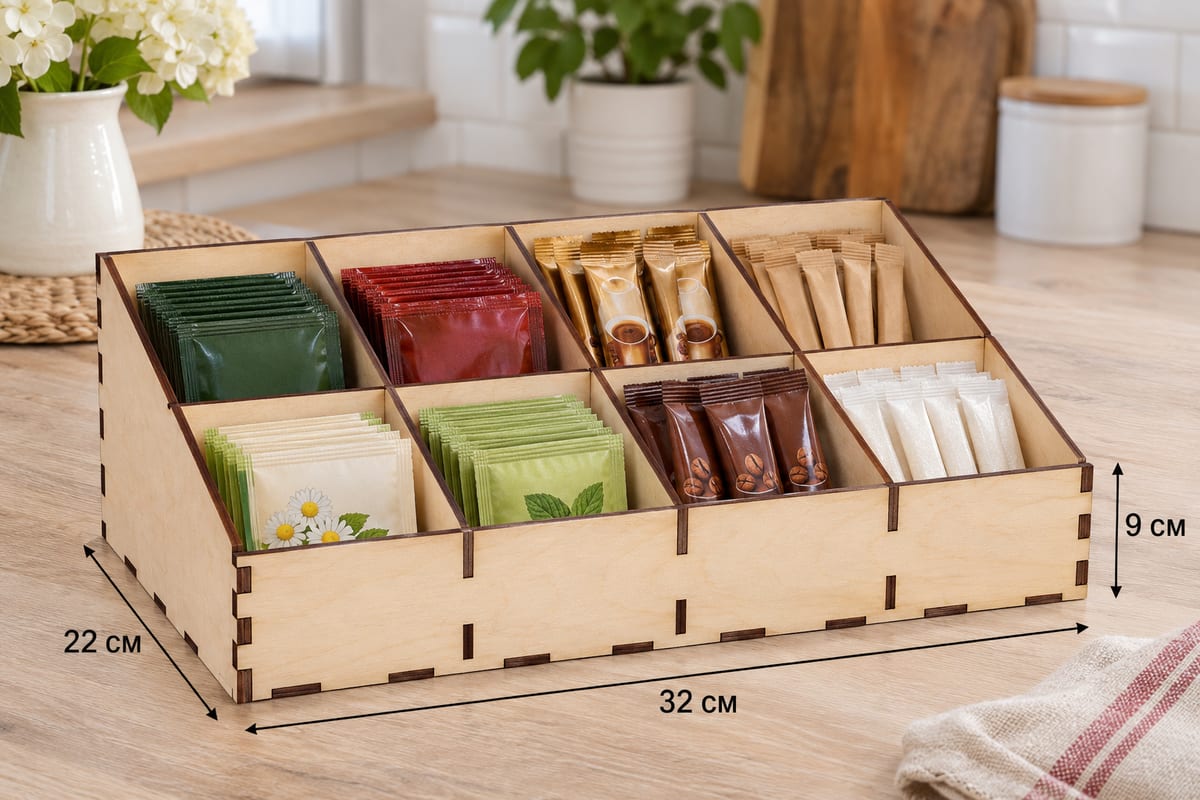 ティーバッグチェスト(8マス)外寸(幅 × 奥行 × 高さ) 320 × 220 × 90 mm (12.60 × 8.66 × 3.54 in)パーツ数 12目安時間・10 Wダイオード(3 mm) 26 分 43 秒目安時間・40 W CO2(3 mm) 11 分 08 秒SVG · DXF →
12部品で、短い仕切りが6枚、奥行2種類・高さ2種類。こうした格子では、どの仕切りも少しずつ傾くので、ゆるいはまりがすぐに目立ちます。まずテストスロットを合わせ、組み立ての前に前側と後ろ側の仕切りのセットに鉛筆で印をつけましょう。
タブとスロットとフィンガージョイントの違い
タブとスロットの箱は、底板に平らな壁が立ち、角に短いタブがある構造です。フィンガージョイントは縁全体でかみ合うので、より丈夫で伝統的な木工らしく見えますが、カットに時間がかかります。自分のサイズのフィンガージョイントの箱がほしければ、ボックスジェネレーターが測った厚みと0〜0.4 mmのカーフ値を受け付け、フィンガージョイントボックスの作り方で手順を説明しています。
次のステップ:積んであるいちばん上のシートを測り、その端材でテストスロットを1つ切って、結果をシートに書いておきましょう。それから上の調味料スタンドを切ります。しっかり押して組み上がり、接着剤なしで直角に立つなら、ライブラリのどの箱もそのシートで同じようにうまくいきます。
よくある質問
タブとスロットの接合はどのくらいきつくすべきですか?
タブが親指でしっかり押して入り、部品を振っても抜けないのが目安です。木づちが必要ならきつすぎ、抜け落ちるならゆるすぎです。
3 mm合板にはどのスロット幅を使えばよいですか?
スロットは測った厚みで描き、約0.1〜0.25 mmのカーフにクリアランスを加えてもらいます。私たちのデータはスロットを呼び寸法の3.0 mmで描いているので、まずテストスロットを切り、必要ならカーフオフセットで調整してください。
同じデータが、あるシートには合って次のシートには合わないのはなぜですか?
実際の合板の厚みはロット、ブランド、さらには1枚の中でもばらつき、0.1〜0.3 mm違うことがよくあります。これはカーフと同じくらいの量なので、新しいシートは毎回測りましょう。
タブとスロットの箱に接着剤は必要ですか?
私たちのオーガナイザーの箱は接着剤なしで組み上がります。満杯で持ち上げる箱は外側の角に木工用接着剤を加え、スライド蓋、回転軸のピン、動かしたい仕切りは絶対に接着しないでください。
1/8インチ合板に3 mmのデータを使えますか?
たいていは使えます。1/8インチのシートは3 mmに近いことが多いからです。シートを測ってテストスロットを切り、きつければ小さなマイナスのカーフオフセットを使いましょう。